
مشاوره تخصصی و استعلام خدمات اسیدشویی صنعتی چیلر تأسیسپلاس: 02191301310
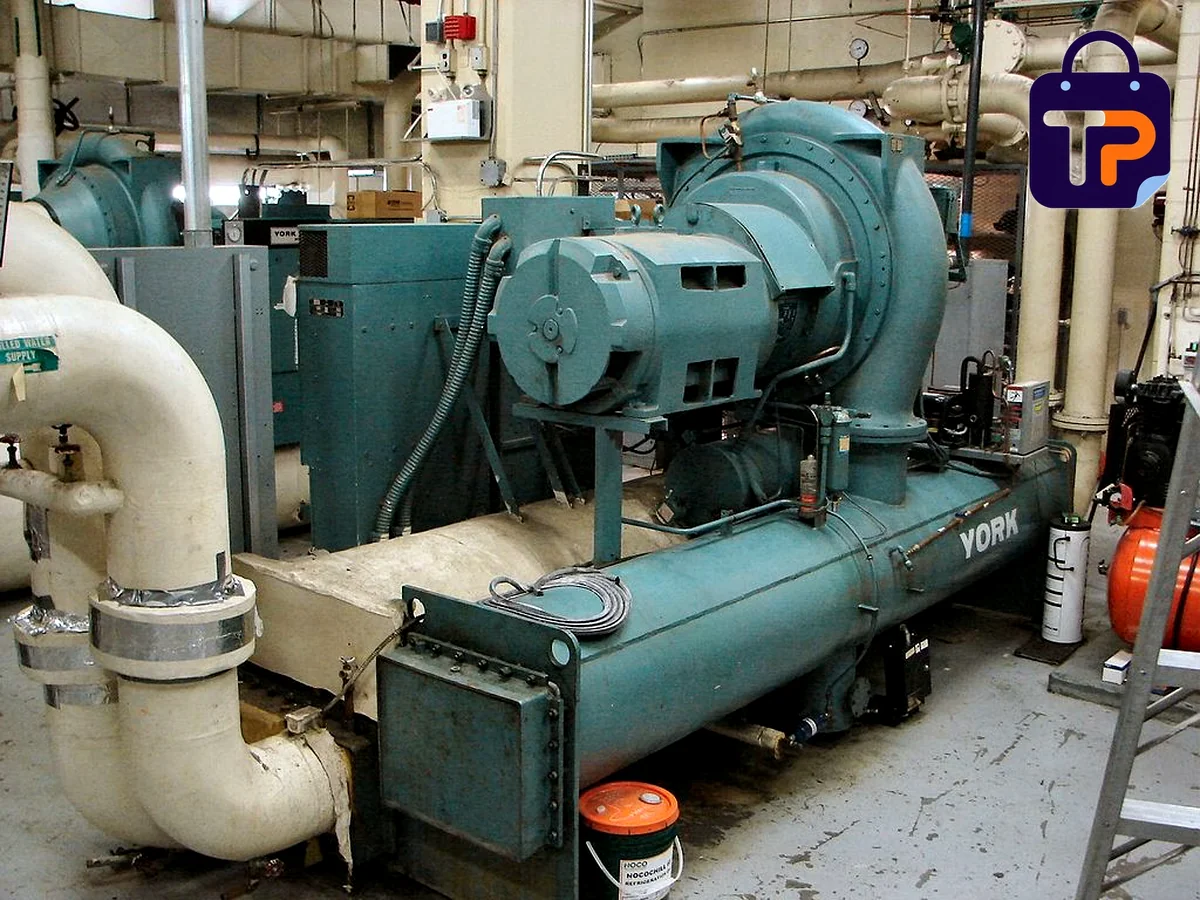
اسیدشویی چیلر (Chiller Chemical Descaling یا شستشوی درجا CIP) یک فرایند تخصصی ترموهیدرولیکی و شیمیایی برای انحلال و تخلیه رسوبات معدنی (عمدتاً کربنات کلسیم، سولفاتها و اکسیدهای فلزی) از سطوح داخلی تیوبهای مسی و مبدلهای پوسته و لوله (Shell and Tube) در اواپراتور و کندانسور است. تشکیل حتی لایهای نازک از رسوب به ضخامت ۰.۶ میلیمتر (۰.۰۲۴ اینچ) به عنوان عایق حرارتی عمل کرده و انتقال حرارت را بیش از ۳۰ درصد کاهش میدهد؛ این رخداد با افزایش دمای تقرب (Approach Temperature)، افزایش فشار دیسشارژ (Head Pressure) و اضافه بار الکترومکانیکی کمپرسور، مصرف برق را تا ۲۵ درصد افزایش داده و در صورت عدم رسوبزدایی اصولی، منجر به سوراخ شدن لولهها و توقف کامل خط سرمایش ساختمان میشود.
مبانی انتقال حرارت و اثر ضریب رسوبگرفتگی (Fouling Factor) بر عملکرد چیلر
در تحلیل مهندسی مبدلهای حرارتی بر اساس روابط حاکم بر ترمودینامیک و انتقال حرارت، نرخ انتقال حرارت از رابطه $Q = U \cdot A \cdot \Delta T_{LMTD}$ محاسبه میشود؛ جایی که $U$ ضریب انتقال حرارت کلی و $A$ سطح موثر تبادل حرارت است. با تشکیل رسوبات نمکی و بیولوژیکی ناشی از آب گردشی مدار باز برج خنککننده، مقاومت هدایتی رسوب ($R_f$) به مقاومتهای جدار مسی افزوده شده و ضریب انتقال حرارت کلی را به شدت تضعیف میکند.
بر اساس استاندارد AHRI 550/590، ضریب رسوبگرفتگی مجاز طراحی برای کندانسورهای آبی معادل $0.000044 \, m^2 \cdot K / W$ (یا $0.00025 \, hr \cdot ft^2 \cdot ^\circ F / Btu$) تعریف میشود. هنگامی که مقاومت حرارتی واقعی سیستم از این مقدار فراتر رود، اثرات ترمودینامیکی زیر پدیدار میشوند:
- افزایش دمای تقرب کندانسور (Condenser Approach Temperature): اختلاف بین دمای مبرد خروجی از کندانسور و دمای آب خروجی از مبدل افزایش یافته و از بازه استاندارد مهندسی (۱.۱ تا ۲.۲ درجه سلسیوس / ۲ تا ۴ درجه فارنهایت) به بیش از ۴ درجه سلسیوس میرسد.
- افزایش نسبت تراکم (Compression Ratio): در چیلرهای تراکمی، افزایش فشار چگالش مبرد موجب بالا رفتن جریان مصرفی (Amperage) الکتروموتور کمپرسورهای اسکرو، سانتریفیوژ یا اسکرال شده و تنش حرارتی سیمپیچ را بالا میبرد.
- افت راندمان جذبی (COP Degradation): در چیلرهای جذبی، افت انتقال حرارت در ابزوربر و کندانسور سبب افزایش دمای محلول لیتیم بروماید، برهمخوردن فشار تعادل محفظه خلأ و بروز خطر مهلک کریستالیزاسیون میگردد.
شاخصهای کلیدی برای تعیین زمان اسیدشویی چیلر
اجرای اسیدشویی نباید بر پایه حدس و گمان یا صرفاً تقویم زمانی صورت پذیرد؛ بلکه نیازمند تحلیل دیتالاگهای بهرهبرداری و متغیرهای ترموهیدرولیکی موتورخانه است. مهمترین نشانههای فرارسیدن زمان شستشوی شیمیایی عبارتند از:
۱. افزایش اختلاف فشار هیدرولیکی دو سر مبدل ($\Delta P$)
تجمع رسوبات در ورودی و درون تیوبها قطر داخلی جریان آب را کاهش داده و بر اساس معادله دارسی-وایسباخ، افت فشار خط لوله به توان دوم سرعت سیال افزایش مییابد. اندازهگیری گیجهای فشار کالیبره ورودی و خروجی واتر باکس و تطبیق آن با منحنی افت فشار کارخانه، انسداد مکانیکی را آشکار میسازد.
۲. بالارفتن مداوم دمای تقرب (Approach Temp)
دمای تقرب مهمترین سنجه تشخیصی در سیستمهای تبرید مرکزی است. هرگاه اختلاف دمای آب خروج از کندانسور با دمای مایع مبرد متناظر با فشار اشباع از ۳ درجه سانتیگراد فراتر رود، نشاندهنده کثیفی سطوح انتقال حرارت و ضرورت انجام مراحل اسید شویی است.
۳. تحریک مداوم سوییچ فشار بالا (High Pressure Cut-Out)
در چیلرهای تراکمی، به دلیل ناتوانی کندانسور در تخلیه حرارت نهان تقطیر، فشار خط تخلیه بالا رفته و سیستم حفاظتی High Pressure جهت جلوگیری از آسیب به کمپرسور مدار را قطع میکند. این هشدار در فصول اوج بار گرمایی زنگ خطری جدی برای توقف سیستم است.
همانطور که در طراحی تاسیسات یکپارچه ساختمان، هماهنگی بارهای سرمایشی و گرمایشی اهمیت بنیادین دارد و محاسبات دقیق نظیر انتخاب ظرفیت پکیج بوتان ۲۴ هزار برای تعادل حرارتی فصول سرد ضروری است، در فاز سرمایش نیز نگهداری صحیح راندمان برودتی از طریق رسوبزدایی دورهای چیلر تضمینکننده بهرهوری کل تأسیسات هیدرونیک ساختمان است.
مقایسه تخصصی: اسید شویی چیلر تراکمی در برابر اسید شویی چیلر جذبی
اگرچه اساس شستشوی شیمیایی در هر دو نوع چیلر حذف رسوبات آهکی و بیولوژیکی است، اما از نظر متالورژی، هندسه مبدلها و پیامدهای ناشی از اشتباه در فرایند، تفاوتهای ساختاری بنیادینی میان این دو دستگاه وجود دارد.
اسید شویی چیلر تراکمی
در چیلرهای تراکمی (Compression Chillers)، مدار شستشو معمولاً محدود به کندانسور آبی است (مگر در سیستمهای مستغرق یا مواردی که آب اواپراتور دچار رسوب شده باشد). ویژگیهای این فرایند عبارتند از:
- تیوبهای مسی در چیلرهای تراکمی مدرن از نوع فیندار داخلی (Internally Rifled Tubes یا Low-fin) با ضخامت جدار بسیار نازک (کمتر از ۰.۶ تا ۰.۸ میلیمتر) هستند. غلظت اسید و سرعت جریان باید بهگونهای تنظیم شود که فینهای بسیار ظریف تخریب نشوند.
- پوسته مبدل تحت فشار بالای گاز مبرد (مانند R134a یا R410A) قرار دارد. هرگونه سوراخشدگی لولهها در اثر اسید نامناسب بلافاصله منجر به ورود آب و اسید به چرخه تبرید، سوختن عایق کمپرسور سمیهرمتیک و تحمیل خسارات چند صد میلیونی میشود.
اسید شویی چیلر جذبی (Absorption Chiller)
مراحل اسید شویی چیلر جذبی نیازمند دانش تخصصی بسیار بالاتر و رعایت تمهیدات سختگیرانه است:
- در چیلر جذبی، علاوه بر کندانسور، بخش ابزوربر (Absorber) نیز در مسیر آب خنککننده برج قرار دارد و بیشترین نرخ رسوبگذاری به دلیل دمای بالای لیتیم بروماید در این مقطع رخ میدهد. حجم مبدلهای نیازمند اسیدشویی در چیلر جذبی ۲ تا ۳ برابر چیلر تراکمی با ظرفیت نامی مشابه است.
- فلزات لولهکشی در چیلرهای جذبی علاوه بر مس خالص، ممکن است شامل آلیاژهای کوپرنیکل (Cupro-Nickel 90/10) یا لولههای فولادی در ژنراتور باشد که هرکدام به واکنشدهندههای شیمیایی متفاوتی حساس هستند.
- خطر ورود بخارات اسیدی یا نشت مایع به درون پوسته فوقالعاده بالاست؛ با توجه به اینکه درون چیلر جذبی خلأ عمیق (High Vacuum در حدود ۶ تا ۱۰ میلیمتر جیوه) برقرار است، تست نشتی دقیق با نیتروژن قبل از ورود اسید الزامی است، زیرا ورود اسید به محیط لیتیم بروماید تعادل شیمیایی ضدخورندگی (لیتیم مولیبدات یا لیتیم کرومات) را به کلی منهدم میکند.
شیمی رسوبزدایی و مراحل اسید شویی فلزات مبدلهای حرارتی
مراحل اسید شویی فلزات در صنایع تأسیساتی یک فرآیند متالورژیکی دقیق بر مبنای انحلال انتخابی کاتیونهای رسوب بدون واکنش با فلز پایه است. واکنش اصلی انحلال رسوب کربنات کلسیم ($CaCO_3$) توسط اسید به شرح زیر است:
CaCO3 + 2H+ → Ca2+ + H2O + CO2↑
تولید حبابهای دیاکسید کربن سبب ایجاد کف شدید در مدار میشود. در صورتی که فلز پایه بدون محافظ در معرض یون هیدروژن ($H^+$) قرار گیرد، فلز مس یا آهن دچار واکنش انحلال اسیدی و پدیده حفرهدار شدن (Pitting Corrosion) میگردد. برای حفاظت از سطوح مبدل، رعایت اصول زیر در متالورژی سطوح فلزی اجباری است:
۱. انتخاب اسید رسوبزدا (Descaler Selection)
- اسید سولفامیک ($H_3NSO_3$): بهترین و ایمنترین اسید برای رسوبزدایی لولههای مسی فیندار چیلر است. این اسید پودری و کریستالی با غلظت ۵ تا ۸ درصد استفاده میشود، پایداری حرارتی خوبی دارد و نرخ خوردگی مس با آن در حضور بازدارنده زیر ۵ درصد اسید کلریدریک است.
- اسید کلریدریک مهندسی (Hydrochloric Acid / Muriatic Acid): با غلظت کنترلشده ۹ تا ۱۲ درصد همراه با اینهیبیتور قوی مس فقط در رسوبهای بسیار سنگین و سخت کلسیمی مجاز است. استفاده از جوهرنمکهای فاقد نشان استاندارد و بدون بازدارنده تخریب حتمی تیوبها را به دنبال دارد.
- اسید سیتریک ($C_6H_8O_7$): به عنوان یک اسید آلی ملایم و شلاتهکننده یونهای آهن برای رسوبزدایی قطعات استنلس استیل و مسوار در مدار بسته به کار میرود.
۲. بازدارندههای خوردگی فلزات (Inhibitors)
اینهیبیتورها ترکیبات آلی نیتروژندار یا گوگرددار (مانند رودین، تیازولها و بنزوتریازول BTA) هستند که با تشکیل یک فیلم محافظ تکمولکولی روی سطح مس و برنج، مانع از تماس فیزیکی یونهای اسیدی با فلز میشوند، بدون اینکه در انحلال جرمهای کلسیمی تداخل ایجاد کنند.
تسلط بر متالورژی مبدلها در تمامی تجهیزات تأسیساتی نقشی تعیینکننده دارد؛ همانگونه که در ارزیابی و بررسی کیفیت و ساختار پکیج لورچ توجه به جنس مبدل حرارتی دوگانه و آلیاژ مس در مقاومت به خوردگی عامل اصلی طول عمر سیستم تلقی میشود، در چیلرها نیز سازگاری اسید با متالورژی تیوبهای مسی تعیینکننده بقای تأسیسات است.
راهنمای گامبهگام مراحل اسید شویی چیلر (پروتکل اجرایی استاندارد CIP)
اجرای مراحل اسید شویی مستلزم رعایت ترتیب اقدامات مکانیکی، شیمیایی و کنترلی طبق مراحل تدوینشده مهندسی است:
گام اول: ایزولاسیون ایمن (Lockout / Tagout) و تخلیه هیدرولیکی
چیلر باید به صورت الکتریکی کاملاً بیبرق شده و برچسب ایمنی الصاق گردد. شیرهای بایپاس و ورودی/خروجی آب برج خنککننده به واتر باکس کندانسور به طور کامل مسدود و آببندی شوند. آب باقیمانده در مبدل از طریق شیر درین پایینی به طور کامل تخلیه شود.
گام دوم: باز کردن واتر باکسها و براشینگ مکانیکی (Mechanical Tube Brushing)
درپوشهای دو سر مبدل (Water Boxes) باز شده و وضعیت چشمی تیوبشیت و داخل لولهها از نظر ضخامت رسوب، جلبک و وجود لجن بررسی میشود. پیش از تزریق اسید، باید با استفاده از دستگاه رادزن برقی (Rotary Tube Cleaner) و برسهای نایلونی یا برنجی، لایههای سست لجنی و زیستی تخلیه شوند. این کار مصرف اسید را تا ۵۰ درصد کاهش داده و از واکنشهای جانبی خطرناک جلوگیری میکند.
گام سوم: ایجاد مدار بسته سیرکولاسیون (CIP Loop Setup)
یک مخزن پلیاتیلنی مقاوم در برابر اسید با حجم متناسب (معمولاً ۱۰۰ تا ۳۰۰ لیتر)، یک پمپ مگنتی ضد اسید و شیلنگهای مسلح فشارقوی آمادهسازی میشوند. خروجی پمپ اسید به درین پایینی مبدل وصل میشود تا مایع از پایین وارد شده و با غوطهوری کامل تیوبها، هواگیری طبیعی رخ دهد و سرریز از بالاترین پورت واتر باکس به مخزن بازگردد.
گام چهارم: تزریق تدریجی اسید و پایش واکنش و pH
ابتدا مدار با آب مقطر یا آب سبک شهری پر شده و پمپ به گردش درمیآید تا نشتی تست شود. سپس اسید مجهز به اینهیبیتور به آرامی به مخزن افزوده میشود. حین گردش اسید، اپراتور باید فاکتورهای زیر را به صورت مستمر بسنجد:
- پایش اسیدیته (pH Monitoring): با انحلال رسوبات، اسید مصرف شده و pH افزایش مییابد. هنگامی که pH مدار برای مدت ۳۰ الی ۴۵ دقیقه روی عدد ۱.۵ تا ۲ ثابت بماند و انتشار گاز $CO_2$ از لوله برگشت متوقف شود، نشاندهنده پایان انحلال جرمها است.
- کنترل دما: دمای محلول در اثر واکنشهای گرمازا نباید از ۴۵ درجه سانتیگراد فراتر رود، چرا که در دماهای بالاتر اثر محافظتی اینهیبیتورها از بین رفته و خوردگی مس به شدت سرعت میگیرد.
گام پنجم: تخلیه، خنثیسازی (Neutralization) و شستشوی قلیایی
پس از اتمام فرایند، اسید مصرفی تخلیه شده و سیستم بلافاصله با آب فراوان شستشو داده میشود. سپس با محلول خنثیساز تریسدیم فسفات (TSP) یا سود سوزآور رقیق شده با آب (pH بین ۸ تا ۹.۵) به مدت ۱۵ الی ۲۰ دقیقه سیرکوله انجام میپذیرد تا باقیمانده اسید در حفرههای میکروسکوپی خنثی و غیرفعال شود.
گام ششم: پایدارسازی و آزمایش غیرمخرب (Passivation & NDT)
با عبور مایعات قلیایی پایدارکننده، لایه اکسید محافظ (Passivation Layer) روی سطوح لولههای مسی بازسازی میشود. در پایان، آببندی درپوشها با واشرهای نو EPDM انجام شده و آزمون هیدرواستاتیک در فشار کاری ۱.۵ برابر صورت میپذیرد. در پروژههای صنعتی، انجام تست جریان گردابی (Eddy Current Testing) جهت اطمینان از عدم کاهش ضخامت بحرانی گوشت لولهها اکیداً توصیه میشود.
استانداردهای مهندسی و الزامات مبحث ۱۴ و ۱۶ مقررات ملی ساختمان در اسیدشویی
اجرای اسیدشویی در تأسیسات ساختمانی تحت نظارت قوانین سختگیرانه ملی و ایمنی قرار دارد:
- مبحث ۱۴ مقررات ملی ساختمان (تأسیسات مکانیکی): بخش ۱۴-۳ بر تهویه مطمئن فضاهای موتورخانه مرکزی تأکید دارد. تخلیه گازهای خورنده هیدروژن و کلر حاصل از واکنش اسید باید توسط فنهای اگزاست با ظرفیت تعویض هوای حداقل ۱۰ بار در ساعت انجام شود تا خطر خفگی یا انفجار از بین برود.
- مبحث ۱۶ مقررات ملی ساختمان (تأسیسات بهداشتی): تخلیه مستقیم پساب اسیدی به شبکه فاضلاب شهری یا چاههای جذبی صراحتاً ممنوع است. بر اساس ضوابط حفاظت محیطزیست، فاضلاب حاصل از اسیدشویی پیش از تخلیه نهایی باید در حوضچههای خنثیسازی (Neutralization Basins) به وسیله شیر آهک یا سود سوزآور به محدوده pH خنثی (۶.۵ تا ۸.۵) رسانده شود.
- رعایت اصول بهینهسازی انرژی: همسوسازی فرآیندها با فصول تعمیرات موتورخانه مانع از بروز نوسان در سرمایش مجتمع میشود. تسلط بر سرویس همزمان خطوط رفت و برگشت موتورخانه درست همانند آشنایی با کنترلرهای حرارتی در راهنمای تنظیمات پکیج شوفاژکار، تضمینکننده بالانس کلی راندمان حرارت و برودت ساختمان در تغییر فصول است.
جدول مقایسهای و پارامترهای فنی اسیدشویی چیلر بر حسب جنس مبدل
جدول زیر راهنمای مرجع مهندسان تأسیسات برای انتخاب نوع مواد شیمیایی، غلظت و شرایط اجرایی در مراحل اسید شویی انواع مبدلها است:
| نوع چیلر و مبدل | جنس متالورژیکی تیوبها | اسید مجاز و توصیه شده | غلظت بهینه | محدوده دمای کاری | ماده خنثیساز | ریسک عدم رعایت استاندارد |
|---|---|---|---|---|---|---|
| کندانسور چیلر تراکمی | مس بدون درز / فیندار (C12200) | اسید سولفامیک یا دیسکلر با بازدارنده BTA | ۵ الی ۸ درصد | ۳۰ تا ۴۰ درجه سانتیگراد | کربنات سدیم یا سود ۲٪ | سوراخ شدن فینهای نازک و فرار مبرد |
| ابزوربر و کندانسور چیلر جذبی | مس خالص یا آلیاژ کوپرنیکل | اسید سولفامیک تثبیتشده با اینهیبیتور ویژه | ۴ الی ۷ درصد | حداکثر ۳۵ درجه سانتیگراد | تریسدیم فسفات (TSP) | تخریب آببندی خلأ، پدیده کریستالیزاسیون |
| اواپراتور پلیتی چیلر (صفحهای) | استنلس استیل ۳۱۶ با لحیمکاری مس | اسید سیتریک یا اسید فسفریک خوراکی | ۳ الی ۵ درصد | محیطی (۲۰ تا ۳۰ درجه) | آب شستشوی دیآی و هیدروکسید رقیق | خوردگی لحیم مس (Brazing) و شکست صفحه |
| مبدل پوسته و لوله فولادی | کربن استیل (A179 / A214) | اسید کلریدریک مجهز به اینهیبیتور فولاد | ۸ الی ۱۰ درصد | ۲۰ تا ۲۵ درجه سانتیگراد | محلول هیدروکسید کلسیم (آهک) | خوردگی شدید یکنواخت و ایجاد هیدروژن آتشزا |
چکلیست مهندسی نگهداری پیشگیرانه (PM) و پیشگیری از رسوبگیری مجدد
اسیدشویی مکرر به مرور زمان ضخامت مفید لولههای مسی را تحلیل میبرد. برای به حداقل رساندن نیاز به شستشوی شیمیایی و افزایش فاصله دورهها به بیش از ۳ الی ۴ سال، اجرای چکلیست زیر توسط کادر فنی موتورخانه ضروری است:
- کنترل و پایش مداوم سیستم تصفیه آب برج خنککننده: عملکرد صحیح سختیگیر رزینی کاتیونی، تزریق مواد ضدخوردگی و دیسپرسنت (Scale & Corrosion Inhibitor) به آب در گردش.
- بلودان خودکار (Automatic Blowdown): نصب کنترلر هدایت الکتریکی (TDS/Conductivity Controller) جهت تخلیه خودکار آب برج زمانی که هدایت الکتریکی از محدوده مجاز (معمولاً ۱۲۰۰ تا ۱۵۰۰ میکروزیمنس) فراتر رود.
- برنامهریزی بازدید و رادزدن سالانه مکانیکی: در پایان هر فصل تابستان، بدون استفاده از اسید، واتر باکسها باز شده و با فرچه نایلونی و واتر جت با فشار ملایم شستشوی فیزیکی شوند تا رسوبات نرم تثبیت نگردند.
- استفاده از سیستمهای فیلتراسیون جریان جانبی (Side-stream Filtration): تعبیه فیلتر شنی یا الترافیلتراسیون جانبی روی مدار برج به منظور جداسازی مداوم ذرات معلق، گرد و غبار و مواد آلی.
- نصب آندهای فداشونده روی واتر باکس: نصب و تعویض سالانه شمشهای آند فداشونده از جنس روی یا منیزیم (Zinc Anodes) در پوسته جهت جلوگیری از خوردگی گالوانیک بین تیوبشیت و درپوش چدنی.
خطاهای متداول و آسیبهای مکانیکی حین اسیدشویی نادرست چیلر
عدم بهرهگیری از تخصص فنی در فرایند رسوبزدایی چیلر حوادث جبرانناپذیری برای داراییهای فیزیکی ساختمان ایجاد میکند:
۱. پدیده مسزدایی و حفرهدار شدن لولهها (Pitting & Dezincification)
استفاده از اسیدهای غیراستاندارد با غلظت مفرط و بدون بازدارنده متالورژیکی سبب واکنش شدید با آلیاژ مس و آلیاژهای برنجی صفحه نگهدارنده (Tube Sheet) میشود. این پدیده ضخامت دیواره لولهها را میکروسکوپی کرده و به سرعت سبب نشتی آب به بخش مبرد یا خلأ چیلر میشود.
۲. تله افتادن گاز و افت دبی پمپ اسید (Air Binding)
اگر جهت گردش اسید به درستی از پایین به بالا بسته نشود، گازهای دیاکسید کربن ناشی از واکنش در قوس بالایی تیوبها محبوس میشوند. این رخداد مانع از تماس اسید با رسوبات بالایی شده و رسوبزدایی را به شدت ناقص میگذارد، ضمن آنکه پمپ اسید دچار کاویتاسیون گازی میگردد.
۳. عدم خنثیسازی تکمیلی و فرسایش واشرهای درزگیر
تخلیه اسید بدون شستشوی سود یا فسفات سبب ماندگاری بقایای اسید در شکاف رزوهها و سطح واشرهای آببندی نئوپرنی میشود. این اسیدهای باقیمانده به مرور الاستیسیته واشرها را منهدم کرده و در ابتدای فصل راهاندازی، نشتی شدید در موتورخانه ایجاد میکنند.
پرسشهای متداول مهندسی درباره اسیدشویی چیلر (FAQ)
۱. چیلر هر چند وقت یکبار نیاز به اسیدشویی پیدا میکند؟
در صورتی که سیستم تصفیه آب، سختیگیر رزینی و مدار بلودان برج خنککننده به صورت استاندارد کار کند، اسیدشویی چیلر هر ۳ الی ۴ سال یکبار توصیه میشود. در صورت آب ورودی نامناسب و عدم کنترل سختی، این نیاز ممکن است سالیانه پدید آید؛ با این حال معیار دقیق تصمیمگیری افزایش دمای تقرب به بالای ۳ درجه سانتیگراد است، نه صرفاً بازه زمانی تقویمی.
۲. تفاوت اسیدشویی چیلر جذبی با چیلر تراکمی چیست؟
در چیلر جذبی علاوه بر کندانسور، مبدل جاذب (ابزوربر) نیز در معرض رسوب برج خنککننده قرار دارد و حجم لولهکشی نیازمند شستشو بسیار بیشتر است. همچنین به دلیل وجود خلأ عمیق و مواد شیمیایی حساس نظیر لیتیم بروماید، مدار چیلر جذبی باید قبل از شستشو تست آببندی فوقالعاده دقیقی را پشت سر بگذارد تا از ورود هرگونه اسید به چرخه درونی دستگاه جلوگیری شود.
۳. آیا اسیدشویی به لولههای مسی مبدل آسیب میزند؟
در صورتی که اسیدشویی با اسید استاندارد دیسکلر مجهز به بازدارنده اختصاصی خوردگی مس (Inhibitor) با غلظت زیر ۸ درصد، در دمای کنترلشده زیر ۴۰ درجه سانتیگراد و همراه با مرحله خنثیسازی کامل اجرا گردد، نرخ خوردگی مس زیر ۰.۰۰۱ میلیمتر بوده و آسیبی متوجه تیوبها نخواهد بود. آسیب زمانی رخ میدهد که از اسیدهای بدون اینهیبیتور یا اسید کلریدریک غلیظ تجاری استفاده شود.
۴. چرا رادزدن مکانیکی (برسزنی لولهها) قبل از اسیدشویی ضروری است؟
لولههای مبدل همواره علاوه بر رسوب آهکی، دارای لایهای از لجنهای بیولوژیکی و زیستی هستند. این لایههای لجنی مانع از تماس مستقیم اسید با رسوبات سخت زیرین میشوند. رادزدن فیزیکی لجنها را پاک کرده و با باز کردن مجرای لولهها، زمان اسیدشویی و مصرف مواد شیمیایی را تا ۵۰ درصد کاهش میدهد.
۵. علت کف کردن شدید و سرریز محلول از مخزن اسیدشویی چیست؟
کف کردن ناشی از واکنش مستقیم کربنات کلسیم و منیزیم با یونهای اسیدی و آزاد شدن حجم انبوه گاز دیاکسید کربن ($CO_2$) است. برای مدیریت این موضوع باید از مواد شیمیایی حاوی آنتیفوم (Anti-foam) استفاده شده و اسید به صورت مرحلهای و تدریجی به مدار تزریق گردد.
📌 راهنماهای فنی، عیبیابی و مقالات لیدر تأسیسپلاس
جهت مطالعه مبانی پیشرفته، بررسی تخصصی قطعات و استفاده از ماشینحسابهای هوشمند، مقالات زیر را پیشنهاد میکنیم:
- راهنمای تنظیمات پکیج شوفاژکار: راهنمای جامع تنظیمات پکیج شوفاژکار
- انتخاب ظرفیت پکیج بوتان ۲۴ هزار: پکیج بوتان ۲۴۰۰۰ برای چه متراژی مناسب است؟
- بررسی کیفیت و ساختار پکیج لورچ: پکیج لورچ ساخت کجاست؟ بررسی کیفیت قطعات و مشخصات فنی
- مزایا و معایب پکیج شوفاژکار: مزایا و معایب پکیج شوفاژکار؛ راهنمای خرید و مقایسه مدلها
- اجزای تشکیلدهنده رادیاتورهای گرمایشی: اجزای مختلف تشکیلدهنده رادیاتورهای گرمایشی ساختمان
- 🧮 ابزار تخصصی: محاسبهگر آنلاین بار حرارتی و ظرفیت پکیج تأسیسپلاس
- 🧮 ابزار تخصصی: آرشیو قیمت و خرید انواع رادیاتور با گارانتی تعویض
در حال بارگذاری دیدگاهها…